Hoe wordt de hardheid van onderwagenonderdelen van een graafmachine getest? Fabrikanten gebruiken doorgaans hardheidstestapparatuur om te meten hoe goed een materiaal bestand is tegen indeuking. De meest geschikte testmethode hangt af van het materiaalsoort van het onderdeel, de oppervlaktetoestand, de geometrie en de vereisten voor de warmtebehandeling.
Hardheidstesten vormen een belangrijk onderdeel van de kwaliteitscontrole voor onderwagencomponenten van graafmachines, zoals looprollen, rupsschakels, tandwielen en rupsplaten. Deze onderdelen worden blootgesteld aan herhaalde belastingen, stoten en schurend contact. Als de hardheid ongeschikt of inconsistent is, kunnen onderdelen te snel slijten, vervormen of kwetsbaarder worden voor beschadiging.
Voor kopers die onderwagenonderdelen voor graafmachines inkopen, is de belangrijke vraag niet alleen of een onderdeel als gehard wordt omschreven. Het gaat erom of de fabrikant kan aantonen dat de hardheid voldoet aan de tekening, de technische specificatie en de beoogde gebruiksomstandigheden.
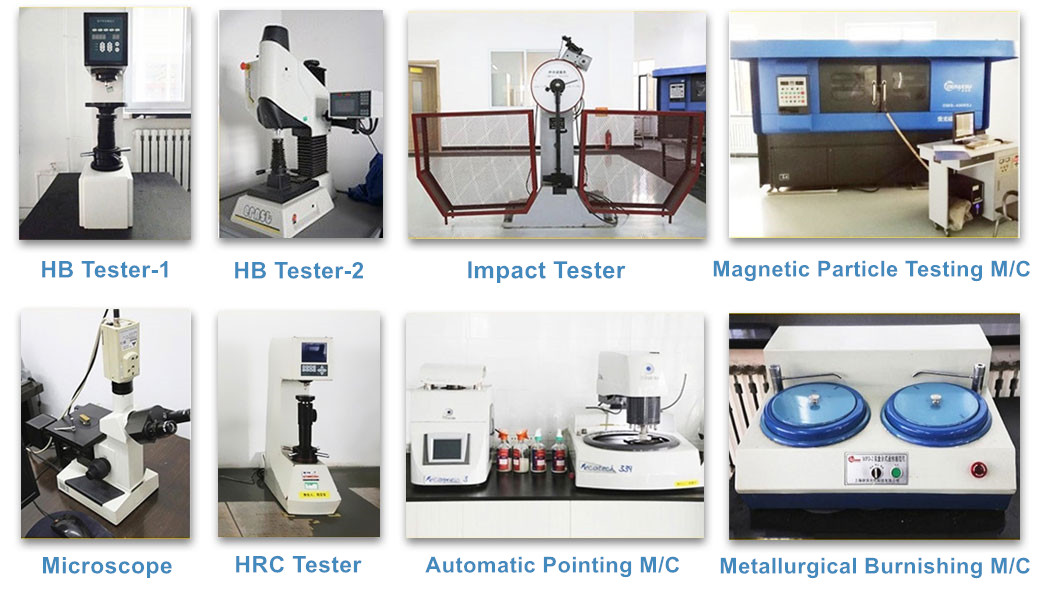
Hardheid beschrijft de weerstand van een materiaal tegen plaatselijke permanente vervorming, meestal gemeten door een indringer onder een bepaalde belasting in het oppervlak te drukken. Bij de productie van onderwagens wordt de hardheid vaak geëvalueerd na een warmtebehandeling om te controleren of het materiaal de vereiste eigenschappen heeft bereikt.
Hardheid is echter niet hetzelfde als taaiheid, treksterkte of slijtvastheid. Een onderdeel kan een hard oppervlak hebben en toch falen als de kern te bros is, de warmtebehandeling ongelijkmatig is of de geometrie defecten vertoont.
Verschillende onderwagenonderdelen hebben ook verschillende prestatie-eisen:
Om deze reden mag niet één enkele hardheidswaarde worden toegepast op elk onderwagenonderdeel van een graafmachine. De streefwaarde moet afkomstig zijn uit de relevante onderdeelspecificatie en de warmtebehandelingsvereisten.
Yintparts produceert een reeks onderlooprollen voor graafmachines en bulldozers, waarbij warmtebehandeling en verspaning worden toegepast in het productieproces. Bij het beoordelen van rollen moeten kopers vragen hoe de hardheid wordt gecontroleerd op het slijtgedeelte en hoe het resultaat wordt geverifieerd tegen de toepasselijke specificatie.
Drie veelgebruikte hardheidstestmethoden zijn Rockwell, Brinell en Vickers. Ze maken gebruik van verschillende indringers, belastingen en meetprincipes, dus hun resultaten mogen niet als uitwisselbaar worden beschouwd zonder een geschikte omrekeningsmethode.
| Testmethode | Hoe het werkt | Typisch gebruik |
|---|---|---|
| Rockwell | Meet de diepte van de indrukking onder een gespecificeerde testprocedure. | Snelle hardheidsmetingen op geschikte metalen oppervlakken en warmtebehandelde onderdelen. |
| Brinell | Maakt gebruik van de diameter van een indrukking gemaakt door een kogelindringer. | Sommige grotere metalen componenten en materialen waarbij een bredere indrukking geschikt is. |
| Vickers | Maakt gebruik van een diamantpiramide-indringer en meet de diagonalen van de indrukking. | Kleine testgebieden, dunne geharde lagen en hardheidsprofielen over een doorsnede. |
De juiste methode hangt af van de afmetingen van het onderdeel, de oppervlakteafwerking, het materiaal en de diepte van de geharde zone. Een groot tandwiel kan bijvoorbeeld geschikt zijn voor een Rockwell-test op een voorbereid oppervlak, terwijl een hardheidsprofiel van de dwarsdoorsnede Vickers-testing kan vereisen om veranderingen vanaf het oppervlak naar de kern te onderzoeken.
Kopers moeten de testschaal en -methode bevestigen in plaats van een rapport te accepteren dat alleen een getal vermeldt. Een resultaat gerapporteerd als HRC mag niet direct worden vergeleken met een resultaat gerapporteerd als HB of HV alsof het dezelfde eenheid is.
Rockwell-hardheidstesten worden veel gebruikt voor geschikte geharde stalen componenten omdat de test relatief snel is en het resultaat direct van het instrument kan worden afgelezen. De test maakt gebruik van een gespecificeerde indringer en krachtvolgorde, en de machine bepaalt de hardheid aan de hand van de indringdiepte.
Een typische kwaliteitscontroleprocedure omvat de volgende stappen:
Het testgebied is belangrijk. Een meting die wordt uitgevoerd op een ruw, gebogen, dun of onvoldoende ondersteund oppervlak kan onbetrouwbaar zijn. Als de onderdeelgeometrie niet geschikt is voor een directe Rockwell-meting, heeft de fabrikant mogelijk een goed voorbereid testoppervlak of een andere geschikte methode nodig.
Een enkel meetresultaat kan ook lokale variatie missen. Afhankelijk van het onderdeel en het inspectieplan kunnen verschillende metingen op opgegeven locaties nodig zijn om de consistentie te beoordelen.
Veel onderwagenonderdelen vertrouwen op een warmtebehandeling om een gehard slijtagegebied te creëren met behoud van geschikte eigenschappen dieper in het onderdeel. Oppervlaktediepte helpt slijtage te weerstaan, terwijl het materiaal onder het oppervlak de vereiste ondersteuning en weerstand tegen schokken of scheuren moet bieden.
Dit is de reden waarom de oppervlaktediepte alleen mogelijk niet de kwaliteit van de warmtebehandeling van een onderdeel volledig beschrijft. Een onderdeel kan voldoen aan een oppervlaktedoelstelling, maar toch een ongeschikte hardingsdiepte of een inconsistente overgang naar de kern hebben.
Om een geharde laag te evalueren, kunnen inspecteurs een dwarsdoorsnede voorbereiden en de hardheid meten op een reeks gecontroleerde diepten. Dit levert een hardheidsprofiel op dat laat zien hoe de waarden veranderen vanaf het oppervlak naar het binnenste.

De gepubliceerd informatie van Yintparts voor een specifiek aandrijfwiel van een graafmachine toont een voorbeeld van een hardheidsprofiel: ongeveer HRC 56 aan het oppervlak, HRC 52 op een diepte van 2 mm, HRC 48 op 4 mm en HRC 42 op 6 mm. Deze cijfers beschrijven het vermelde kettingwielvoorbeeld en mogen niet worden geïnterpreteerd als universele vereisten voor alle kettingwielen of andere onderwagenonderdelen.
De vereiste hardheid en effectieve hardingsdiepte zijn afhankelijk van het ontwerp van het onderdeel, het materiaal, het proces van de warmtebehandeling en de toepasselijke technische specificatie. Kopers moeten de relevante acceptatiecriteria opvragen voor het exacte onderdeel dat wordt aangeschaft.
Voor onderdelen die aandrijfkracht overbrengen via herhaald tandencontact, is de excavator drive sprocket productinformatie een nuttige referentie bij het bespreken van oppervlaktediepte en slijtvastheid met een leverancier.
Het testen van één monster kan aantonen of dat monster aan de opgegeven vereiste voldoet, maar het kan niet automatisch bewijzen dat elk onderdeel in een productiebatch dezelfde hardheid heeft. Consistente kwaliteitscontrole vereist een gedefinieerd inspectieplan.
Afhankelijk van het onderdeel en de kwaliteitsvereisten kan het plan het volgende specificeren:
De bemonsteringsfrequentie moet gebaseerd zijn op het overeengekomen kwaliteitsplan, het productieproces en de toepasselijke norm. Er is geen enkel bemonsteringspercentage dat automatisch correct is voor elk onderwagenonderdeel of elke leverancier.
Wanneer een meting mislukt, moet een verantwoordelijk kwaliteitsproces de oorzaak onderzoeken in plaats van simpelweg tests te herhalen totdat er een slaagwaarde verschijnt. Mogelijke controles zijn onder meer instrumentverificatie, voorbereiding van het testoppervlak, gegevens van de warmtebehandeling, materiaalspecificatie en metingen op extra opgegeven locaties.
Voor excavator track links and track chain assemblies, moeten kopers de toepasselijke warmtebehandelingsvereisten en het inspectiebewijs dat beschikbaar is voor het geleverde product verduidelijken. Hardheidsresultaten moeten worden geïnterpreteerd naast andere relevante kwaliteitscontroles in plaats van te worden gebruikt als de enige indicator voor de prestaties.
Onverwachte hardheidsmetingen betekenen niet altijd dat de hele batch een materiaaleffect heeft. De testmethode, de staat van de apparatuur, de onderdeelgeometrie en de voorbereiding van het testgebied kunnen allemaal invloed hebben op het resultaat.
Veelvoorkomende problemen zijn:
Als de metingen aanzienlijk variëren, moet de inspecteur de testopstelling verifiëren en de metingen herhalen volgens de van toepassing zijnde procedure. Als de variatie aanhoudt, kan nader onderzoek nodig zijn, waaronder hardheidstesten in de dwarsdoorsnede of een beoordeling van de warmtebehandelingsgegevens.
Hardheidstesten moeten worden beschouwd als onderdeel van een volledig kwaliteitscontrolesces. Maatvoeringsinspectie, visuele controle, materiaalverificatie en andere tests kunnen eveneens vereist zijn, afhankelijk van het ontwerp van het onderdeel en de specificatie van de klant.
Bij de aankoop van onderdelen voor graafmachine-onderwagens moeten kopers inspectierapporten opvragen die de testresultaten duidelijk koppelen aan de geleverde onderdelen en de overeengekomen technische vereisten.
Een bruikbaar hardheidsrapport moet het volgende vermelden:
Voor kritieke slijtageonderdelen hebben kopers mogelijk ook bewijs nodig van de geharde laagdiepte, maatvoeringsinspectie of andere tests die vereist zijn volgens de tekening of inkoopspecificatie. Er mag niet vanuit worden gegaan dat een hardheidsrapport alle andere inspectierapporten vervangt.
Yintparts produceert onderdelen voor onderwagens van graafmachines en bulldozers, waaronder rollen, rupsschakels, tandwielen en rupsplaten. Bij het aanvragen van een offerte kunnen kopers het machinemodel, het onderdeelnummer, de tekening, de materiaaleisen en de inspectiecriteria opgeven, zodat de leverancier de toepasselijke kwaliteitscontroles kan verduidelijken.
Hoe wordt de hardheid van onderdelen van graafmachine-onderwagens getest?
Hardheid wordt meestal getest met Rockwell-, Brinell- of Vickers-apparatuur. De geschikte methode hangt af van het materiaal, de geometrie van het onderdeel, de oppervlaktetoestand en of de inspectie de oppervlaktehardheid of een hardheidsprofiel door een geharde laag moet meten.
Welke hardheidstest wordt vaak gebruikt voor tandwielen van graafmachines?
Rockwell-testen kunnen worden gebruikt voor geschikte tandwieloppervlakken, terwijl een hardheidsprofiel in de dwarsdoorsnede Vickers-testen of een andere geschikte methode kan vereisen. De methode en acceptatiecriteria moeten de onderdeelspecificatie en de toepasselijke testnorm volgen.
Wat is het verschil tussen oppervlaktehardheid en kernhardheid?
Oppervlaktehardheid meet de weerstand tegen indeuking nabij het oppervlak van het onderdeel. Kernhardheid verwijst naar de hardheid dieper in het materiaal. Sommige onderstelcomponenten vereisen een geharde slijtagezone met een geschikte ondersteunende kern, dus zowel het hardheidsniveau als de geharde diepte kunnen van belang zijn.
Betekent een hogere hardheid altijd een betere slijtvastheid?
Nee. Hardheid kan bijdragen aan de slijtvastheid, maar de prestaties hangen ook af van de materiaalsamenstelling, de microstructuur, de taaiheid, de geharde diepte, het ontwerp van het onderdeel, de smering en de bedrijfsomstandigheden. Overmatige of ongeschikte hardheid kan andere vereiste eigenschappen in gevaar brengen.
Hoeveel hardheidstestpunten moet een fabrikant controleren?
Het aantal en de locatie van de testpunten hangen af van de onderdeelspecificatie, het productierisico en het overeengekomen inspectieplan. Kopers moeten de bemonsteringsmethode en acceptatiecriteria bevestigen in plaats van ervan uit te gaan dat één testpunt of één vast bemonsteringspercentage geschikt is voor elk onderdeel.
Waar moet een koper op letten in een hardheidstestrapport?
Controleer of het rapport het onderdeel en de productiebatch, de testmethode en -schaal, het acceptatiebereik, de werkelijke metingen, de testlocaties en de inspectiedatum vermeldt. Bevestig voor componenten met geharde lagen of het vereiste diepteprofiel of andere ondersteunende inspecties ook zijn gedocumenteerd.
Kan hardheidstesten alleen de kwaliteit van graafmachine-onderdelen bevestigen?
Nee. Hardheidstesten zijn slechts één onderdeel van de kwaliteitscontrole. Afhankelijk van het onderdeel hebben kopers mogelijk ook materiaalverificatie, maatvoeringsinspectie, visuele controle, warmtebehandelingsgegevens en andere tests nodig die in de inkoopvereisten zijn gespecificeerd.
ontvang het laatste bedrijfsnieuws
Xiamen Yintai Machinery Co., Ltd


 ipv6-netwerk ondersteund
 verkoop & ondersteuning 8613696958576
 E-mail : binochen@yintparts.com